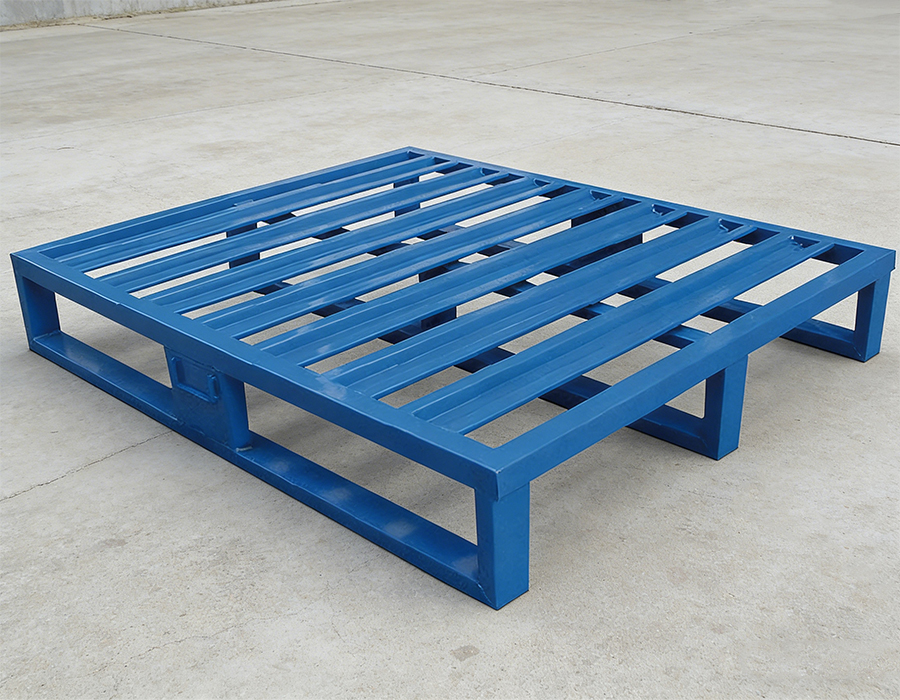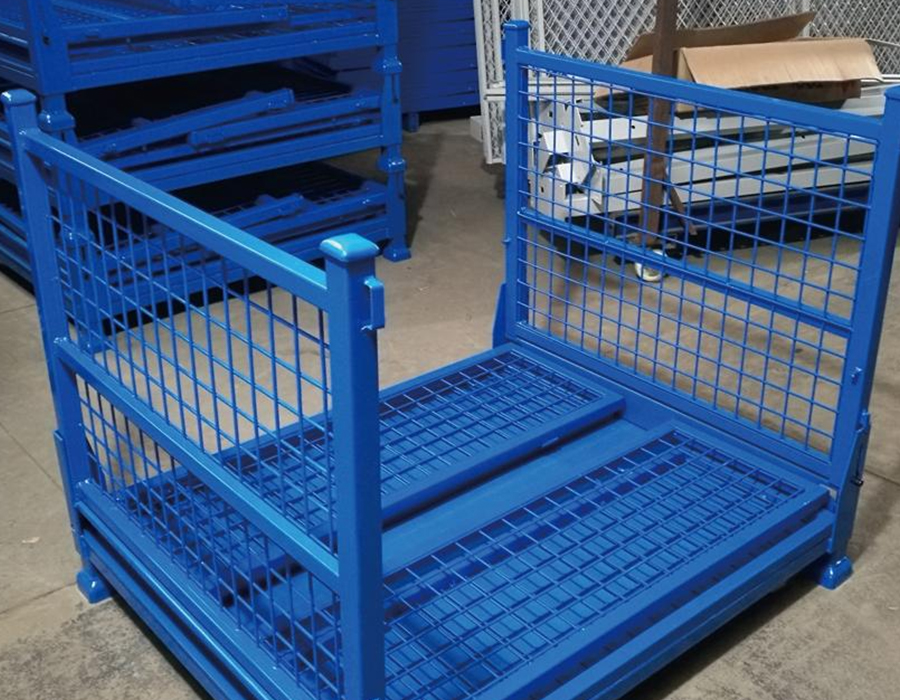
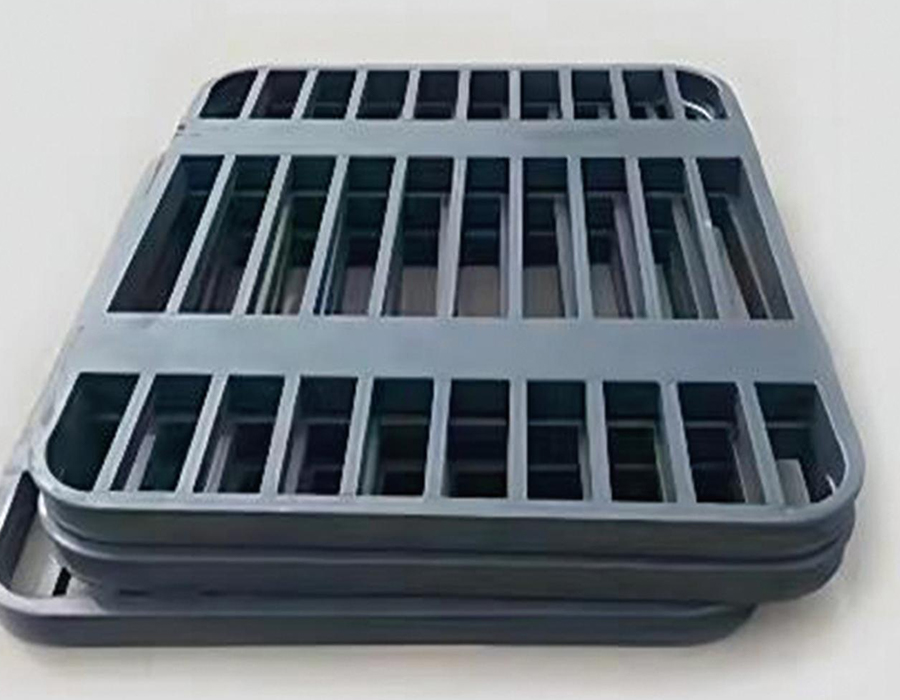
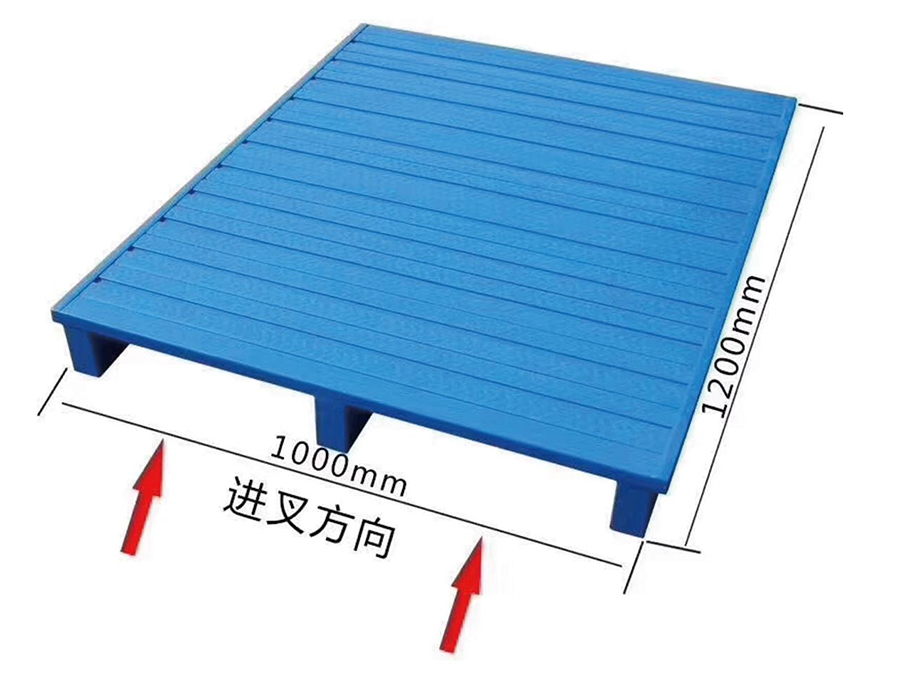
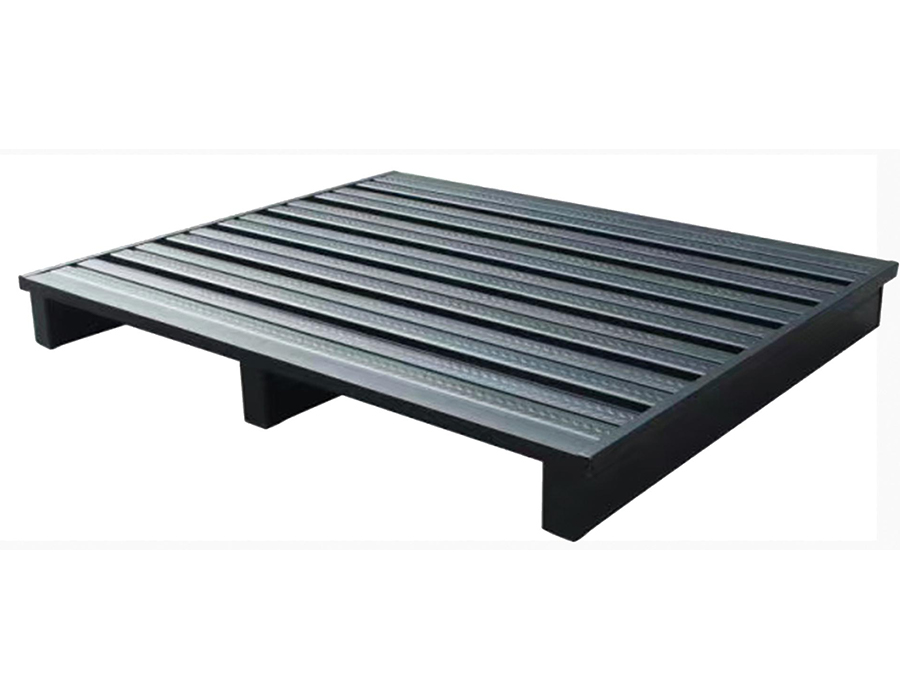
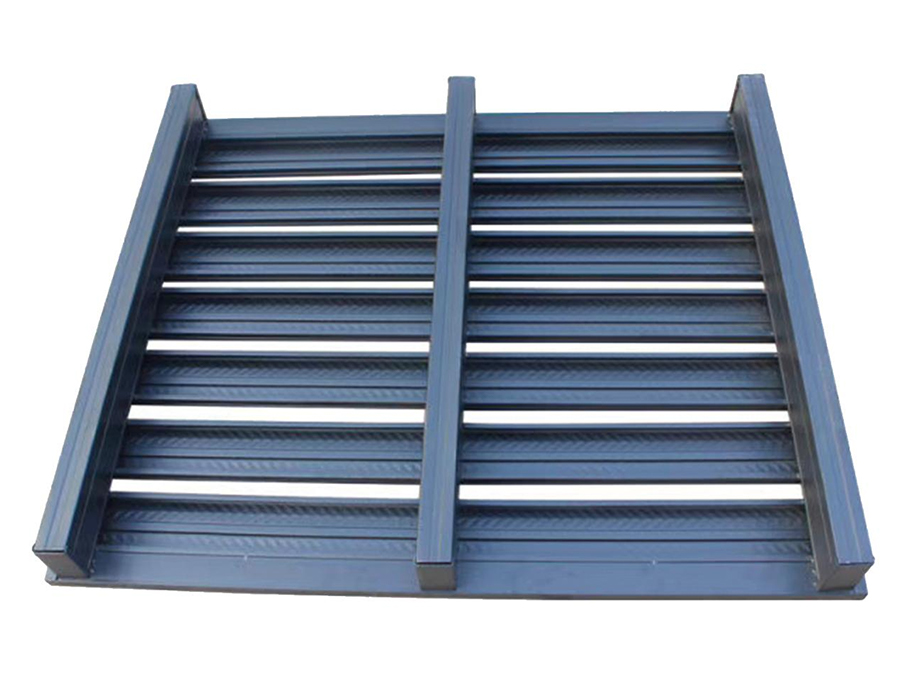
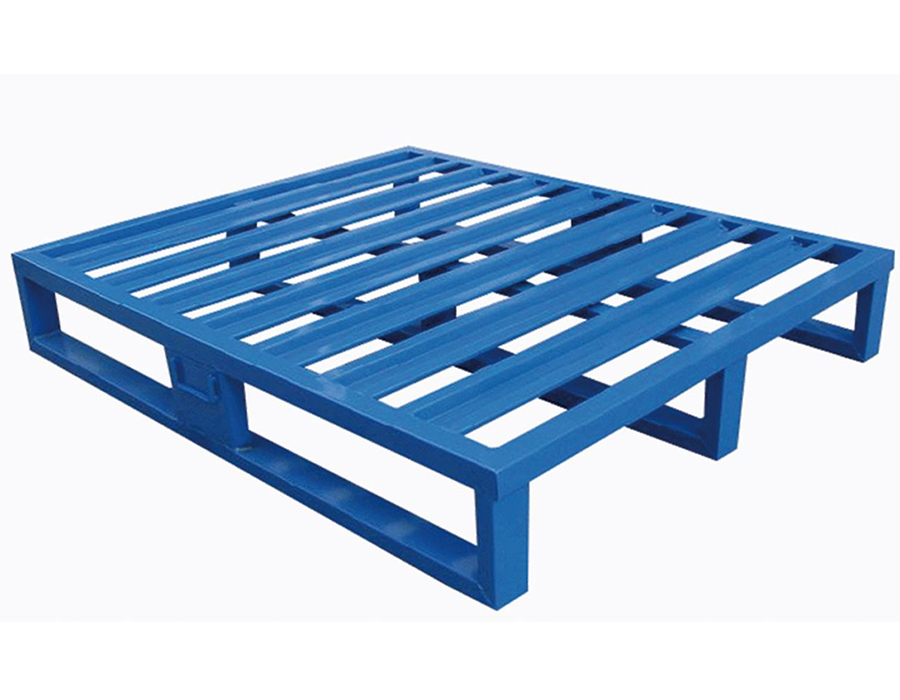
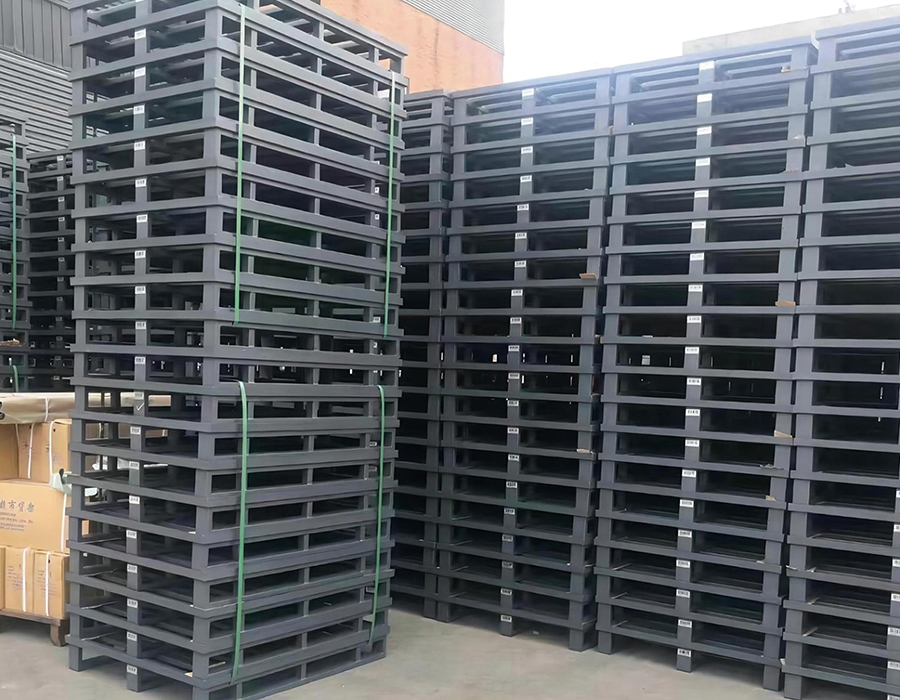
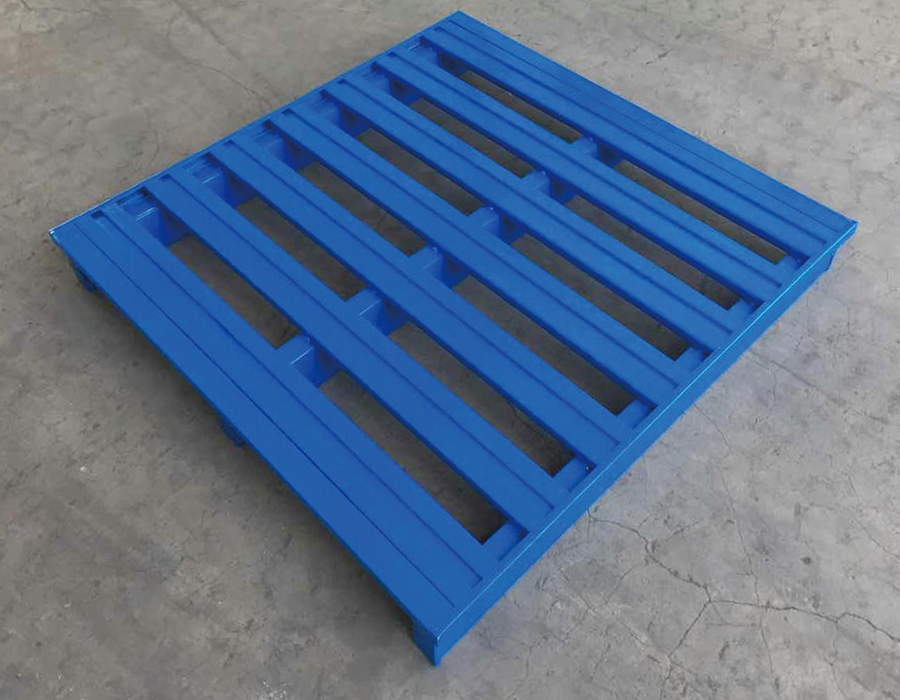
Pallet kim loại được chế tạo từ thép kết cấu hoặc thép mạ kẽm, mang lại khả năng chịu tải tĩnh 5 tấn mỗi chiếc, tuổi thọ gấp ba lần so với pallet nhựa và gấp mười lần so với các lựa chọn thay thế bằng gỗ, đồng thời tổng chi phí sở hữu thấp hơn đáng kể trong điều kiện xử lý cơ học tần suất cao, chuyên sâu của kho công nghiệp.
Kích thước tiêu chuẩn 1.000 x 1.200 x 125 mm hoàn toàn tương thích với các hệ thống giá đỡ thông thường và thông số kỹ thuật của xe nâng. Bề mặt sàn chống trượt ngăn chặn sự dịch chuyển tải trong quá trình xử lý và thiết kế lối vào xe nâng hỗ trợ lối vào bốn chiều hoặc hai chiều để phù hợp với nhiều cấu hình thiết bị xử lý.
Độ cứng thép vượt trội và bề mặt hoàn thiện chất lượng cao mang lại hiệu suất chịu tải và đặc tính chống trượt vượt trội so với các sản phẩm của đối thủ cạnh tranh có cùng loại vật liệu, với khả năng tương thích linh hoạt trên các ứng dụng xếp sàn, lưu trữ trên giá và vận chuyển luân chuyển để có tuổi thọ lâu dài và đáng tin cậy.
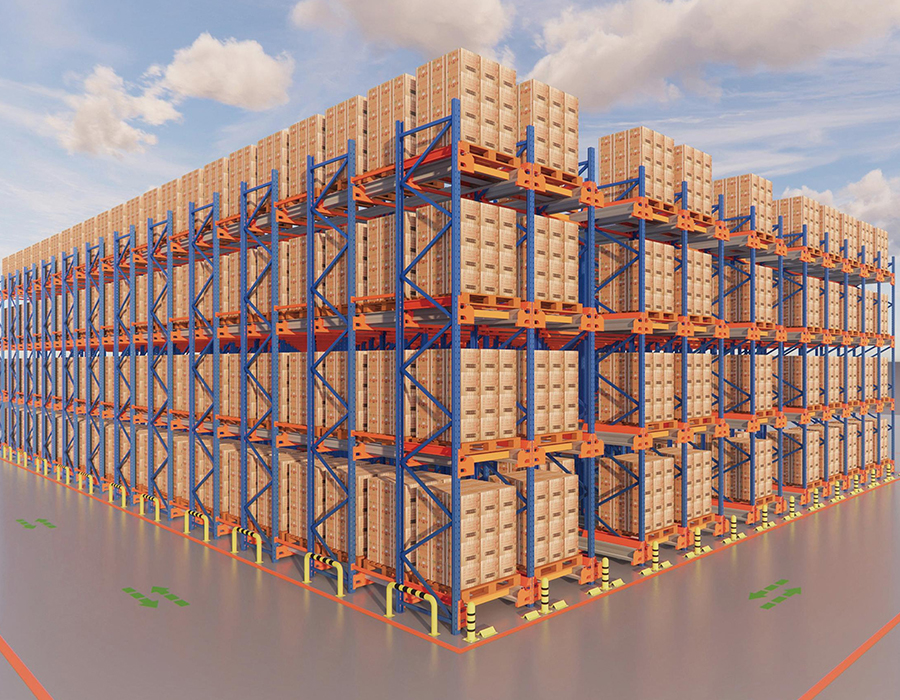
Được sử dụng rộng rãi trong các cơ sở sản xuất nặng, hóa chất, sản xuất thép, lắp ráp ô tô và cơ sở hậu cần quy mô lớn — lựa chọn ưu tiên cho các nhà kho trên cao tự động và các hoạt động cơ giới hóa trong đó độ bền của pallet và độ ổn định của tải khi xử lý tần suất cao lặp đi lặp lại là những yêu cầu không thể thương lượng.
Hãy hình dung một nhà kho vào cuối ca: các pallet chứa thành phẩm đang chờ ở khu tiếp nhận, ng...
Đọc thêmKhi xe nâng thả toàn bộ pallet xuống dầm giá, kết cấu sẽ nhận được nhiều hơn trọng lượng tĩnh....
Đọc thêmCông ty TNHH Thiết bị Thông minh An Huy Huijian mới đây đã chào đón một phái đoàn đại diện từ một...
Đọc thêmTại sao giá đỡ khuôn là một công cụ quy trình làm việc cốt lõi Trong bất kỳ môi trường s...
Đọc thêmKệ không chốt hạng nhẹ là gì? Kệ không chốt hạng nhẹ là một loại giá lưu trữ được thiết ...
Đọc thêmPallet thép có thể xếp chồng lên nhau được sản xuất bằng một trong ba phương pháp xây dựng chính - sàn dập có chân ống hàn, khung kết cấu được hàn hoàn toàn với sàn lưới hoặc lưới, và cụm biên dạng dạng cuộn với các kết nối bắt vít hoặc hàn. Mỗi phương pháp tạo ra một đường dẫn tải trọng bên trong khác nhau, điều này gây ra hậu quả trực tiếp đối với cách truyền tải điểm từ hàng hóa, mũi xe nâng và lực xếp chồng lên nhau qua cấu trúc pallet.
Các pallet boong đóng dấu tập trung ứng suất tại điểm nối giữa bề mặt sàn phẳng và các cột chân. Dưới tải trọng điểm cao - chẳng hạn như đế máy hoặc khối động cơ đặt trên một diện tích nhỏ - sàn được đóng dấu có thể phát triển các vết nứt do ứng suất xung quanh vùng chân hàn nếu thước đo thép sàn không đủ cho ứng dụng. Khổ boong tối thiểu 3,0 mm được hàn chu vi liên tục vào khung chân là ngưỡng thực tế cho mục đích sử dụng công nghiệp từ trung bình đến nặng. Các pallet khung kết cấu được hàn hoàn toàn sẽ phân phối tải trọng đồng đều hơn thông qua các bộ phận của khung, khiến chúng có khả năng chịu tải lệch tâm tốt hơn. Lưới hoặc sàn lưới trong các thiết kế này chủ yếu là bề mặt đỡ sản phẩm chứ không phải là thành phần cấu trúc, có nghĩa là việc chọn kích thước lỗ lưới chính xác là vấn đề quan trọng đối với hàng hóa nhỏ hoặc có hình dạng không đều có thể biến dạng hoặc rơi qua các lỗ lớn.
Các cụm biên dạng dạng cuộn mang lại tỷ lệ cường độ trên trọng lượng tốt nhất khi hình dạng biên dạng được thiết kế tốt - một thanh trượt dạng mũ hoặc dạng hộp đạt được độ cứng uốn cao với ít thép hơn so với tấm phẳng tương đương. Tại Huijian, trung tâm R&D của chúng tôi đặc biệt tập trung vào việc tối ưu hóa cấu hình cho thiết bị kho và logic kỹ thuật tương tự được áp dụng cho thiết kế dầm giá đỡ của chúng tôi sẽ cho biết cách chúng tôi tiếp cận hiệu quả kết cấu trong việc xây dựng pallet thép.
Cơ chế xếp chồng là đặc điểm giúp phân biệt hầu hết các dòng pallet thép với nhau và việc lựa chọn giữa các hệ thống trụ cố định, có thể tháo rời và đóng mở có những kết quả vận hành đáng kể vượt xa chiều cao lưu trữ.
Các trụ góc cố định được hàn vĩnh viễn vào khung pallet và mang lại độ cứng xếp chồng cao nhất. Chúng là lựa chọn thích hợp khi chiều cao xếp chồng nhất quán, hàng hóa luôn được xếp theo cùng một kiểu tải và các pallet được xử lý độc quyền bằng xe nâng - vì các trụ cố định không thể tháo ra để xếp khi trống, chúng tạo ra chi phí hậu cần hoàn trả đáng kể. Một chồng bốn pallet cố định đã được chất tải sẽ chiếm cùng diện tích sàn như một pallet đơn; một chồng gồm bốn pallet trụ cố định trống cũng chiếm cùng một diện tích sàn, nhưng đòi hỏi nhiều không gian theo chiều dọc hơn đáng kể so với hệ thống trụ có thể gập lại hoặc di động tương đương được trả lại bằng phẳng. Trong hoạt động khối lượng lớn luân chuyển hàng trăm pallet trống qua chuỗi cung ứng, sự khác biệt về mật độ xếp hàng trống này trực tiếp chuyển thành tỷ lệ sử dụng xe tải và chi phí vận chuyển.
Các trụ có thể tháo rời được lắp vào các ổ cắm ở góc trên sàn pallet và được cố định bằng khóa chốt, kẹp ma sát hoặc vòng cổ bu lông. Khi tháo rời, sàn pallet và trụ có thể được xếp chồng lên nhau bằng phẳng, giảm chiều cao trống của ngăn xếp bốn đơn vị từ khoảng 1600–1800 mm xuống dưới 400 mm — giảm 75–80% không gian lưu trữ theo chiều dọc cho các sản phẩm trống. Sự cân bằng là độ cứng của khớp: kết nối sau ổ cắm tạo ra một mức độ chuyển động làm giảm độ ổn định tổng thể khi xếp chồng, đặc biệt là dưới các lực ngang trong quá trình vận chuyển. Việc chỉ định ổ cắm trụ có độ sâu tiếp xúc tối thiểu là 60 mm và cơ chế khóa tích cực thay vì chỉ duy trì ma sát sẽ giảm thiểu đáng kể rủi ro này.
Hệ thống pallet thép có thể gập lại sử dụng các khung bên có bản lề có thể gập phẳng vào đế khi trống. Chúng mang lại mật độ hồi trống tốt nhất nhưng có cơ chế bản lề phức tạp hơn, dễ bị hư hỏng trong môi trường xử lý khắc nghiệt. Mòn chốt bản lề là mối quan tâm hàng đầu trong việc bảo trì lâu dài; chỉ định các chốt bản lề bằng thép cứng và thiết kế để dễ dàng thay thế tại hiện trường giúp kéo dài tuổi thọ sử dụng một cách đáng kể. Đối với các hoạt động cần cả độ cứng khi xếp chồng tải và khả năng thu hồi khi rỗng hiệu quả, các hệ thống có thể thu gọn với cụm bản lề được gia cố là giải pháp kỹ thuật tốt nhất.
Xử lý bề mặt đúng cách cho pallet kim loại phụ thuộc nhiều vào môi trường vận hành — không chỉ bên trong nhà kho mà còn toàn bộ chu trình mà pallet di chuyển qua, bao gồm các khu vực dàn dựng ngoài trời, vận chuyển container, kho lạnh và bất kỳ sự phơi nhiễm hóa chất hoặc rửa trôi nào. Một phương pháp xử lý được thực hiện đầy đủ ở trung tâm phân phối đồ khô có thể thất bại trong vòng vài tháng ở môi trường chế biến thực phẩm hoặc hậu cần ven biển.
| Điều trị | Độ dày điển hình | Khả năng chống phun muối | Môi trường phù hợp | Hạn chế chính |
| Sơn tĩnh điện | 60–100 µm | 500–800 giờ | Độ ẩm khô/ánh sáng trong nhà | Chip trên các cạnh va chạm; phục hồi vết xước kém |
| Mạ kẽm nhúng nóng | 45–85 µm kẽm | 1500–2000 giờ | Ngoài trời, kho lạnh, rửa sạch | Sự thay đổi dung sai kích thước; nặng hơn |
| Máy dán mạ điện | Chất bịt kín kẽm 8–15 µm | 300–500 giờ | Độ ẩm vừa phải trong nhà | Lớp kẽm mỏng hơn; khả năng thích hợp ngoài trời hạn chế |
| Sơn lót Epoxy | Tổng cộng 120–180 µm | 800–1200 giờ | Tiếp xúc với hóa chất, gần thực phẩm | Chi phí ứng dụng cao hơn; yêu cầu chuẩn bị nổ |
| Thép trần (có dầu) | — | <100 giờ | Chỉ sử dụng trong nhà ngắn hạn | Rỉ sét nhanh chóng; không phù hợp cho hầu hết việc sử dụng hậu cần |
Một yếu tố thường bị bỏ qua là xử lý các cạnh và đường hàn. Các cạnh cắt và vùng hàn là những vị trí đầu tiên bắt đầu ăn mòn vì độ bám dính của lớp phủ yếu nhất ở các góc nhọn và vùng chịu ảnh hưởng nhiệt. Chỉ định độ dày lớp phủ tối thiểu ở các cạnh - thường yêu cầu duy trì ít nhất 60% độ dày bề mặt phẳng sau khi thi công - và đảm bảo vết hàn được mài phẳng trước khi xử lý là các chỉ số chất lượng giúp phân biệt các pallet bền với những pallet có vết rỉ sét trong năm hoạt động đầu tiên.
Kích thước hốc pallet thép không được tiêu chuẩn hóa trong toàn ngành và sự không khớp giữa hình dạng hốc pallet và kích thước hốc pallet xe nâng là nguyên nhân đáng kể gây ra hư hỏng khi vận hành và xử lý kém hiệu quả. Các kích thước chính cần xác định là chiều rộng và chiều cao của lỗ mở túi, chiều dài kênh rãnh (độ sâu vào pallet) và khoảng hở giữa mặt trên của mũi và mặt dưới của bề mặt boong.
Xe nâng đối trọng tiêu chuẩn thường sử dụng các mũi khoan rộng 100–125 mm và dày 35–45 mm. Một túi thiếc có chiều rộng bên trong 130 mm và chiều cao bên trong 50 mm cung cấp khoảng trống thích hợp cho việc ra vào mà không bị tác động quá nhiều về phía bên, khiến cho pallet bị dịch chuyển trong khi nâng. Tuy nhiên, xe nâng Reach Truck — thường được sử dụng trong môi trường giá đỡ có lối đi hẹp — thường có khoảng cách giữa các nan rộng hơn và các đường viền khác nhau. Khi các pallet thép được thiết kế để sử dụng cho một nhóm thiết bị xử lý hỗn hợp, việc thiết kế các hốc theo hình dạng mũi xe tải tầm với rộng hơn thay vì hình dạng mũi đối trọng sẽ ngăn ngừa vấn đề thường gặp là các mũi xe nâng về mặt kỹ thuật đi vào hốc nhưng tiếp xúc với các thành bên của túi khi chịu tải, tạo áp lực lên khung túi thay vì đỡ tải trọng trên mặt mũi.
Các pallet nhập bốn chiều — nơi các túi thiếc chạy theo cả hai trục — gây ra sự phức tạp về cấu trúc: giao điểm túi chéo làm giảm khả năng hỗ trợ sàn ở vùng trung tâm của pallet, chính xác là nơi mô men uốn cao nhất dưới tải trọng phân bố đồng đều. Các pallet thép lối vào bốn chiều được thiết kế tốt bù đắp bằng một trục trung tâm được gia cố chạy giữa các nút giao nhau. Việc kiểm tra xem có phần gia cố này hay không là một cuộc kiểm tra nhanh tại hiện trường để phân biệt các pallet bốn chiều có cấu trúc vững chắc với các pallet sẽ bị võng sàn sau khi sử dụng vừa phải.
Một giả định thường được áp dụng sai khi xếp chồng pallet thép là tải trọng động định mức trên mỗi pallet áp dụng như nhau cho mọi đơn vị trong một ngăn xếp. Trên thực tế, pallet dưới cùng trong bất kỳ cột xếp chồng nào đều chịu tải tích lũy từ tất cả các đơn vị phía trên nó - và cách các tải trọng đó truyền qua các trụ hoặc khung xếp chồng gây ra sự tập trung ứng suất tại các vùng góc có thể vượt quá khả năng chịu tải điểm của sàn ngay cả khi tổng trọng lượng nằm trong định mức cho mỗi pallet.
Hãy xem xét một chồng pallet bốn cao, mỗi pallet có tải trọng 800 kg. Pallet phía dưới chịu được 3.200 kg tải trọng chồng lên, được truyền hoàn toàn qua bốn điểm tiếp xúc ở góc. Nếu mỗi vùng tiếp xúc là 50×50 mm thì áp suất chịu lực danh nghĩa tại mỗi điểm tiếp xúc là 3.200 kg 4 điểm tiếp xúc 0,0025 m2 = 3.200 kPa — cao hơn nhiều so với mức mà hầu hết các lớp phủ sàn nhà kho và một số hỗn hợp bê tông có thể duy trì mà không bị hư hại bề mặt và ứng suất tập trung đáng kể lên vùng góc của pallet dưới cùng. Đây là lý do tại sao xếp hạng tải xếp chồng trong các thông số kỹ thuật uy tín được nêu riêng biệt với xếp hạng tải đơn vị và tại sao con số công suất xếp chồng trên mỗi đơn vị thường thấp hơn định mức tải một cấp.
Khi lập kế hoạch cấu hình xếp chồng, hãy luôn lấy tải xếp chồng đã nêu của nhà sản xuất — không phải tải trọng động trên mỗi kệ — và áp dụng hệ số an toàn ít nhất là 1,25× cho các môi trường mà ngăn xếp có thể gặp tác động nhỏ do xe nâng đi qua hoặc rung động từ máy móc gần đó. Đội ngũ kỹ thuật của chúng tôi tại Huijian cung cấp hướng dẫn cấu hình xếp chồng như một phần tiêu chuẩn của quy trình đặc tả sản phẩm, giúp khách hàng tránh các tình huống xếp chồng quá mức có thể ảnh hưởng đến tính toàn vẹn của pallet và độ an toàn của sàn.
Về mặt lý thuyết, pallet thép có tuổi thọ sử dụng gấp nhiều lần so với các lựa chọn thay thế bằng gỗ, nhưng để đạt được tuổi thọ đó đòi hỏi phải có quy trình kiểm tra và bảo trì có cấu trúc thay vì vận hành liên tục cho đến khi hỏng hóc. Các dạng hư hỏng phổ biến nhất trong các pallet thép có tuổi thọ cao đều có thể dự đoán và phát hiện rõ ràng trước khi chúng gây ra tình trạng sụt tải hoặc xử lý sự cố.
Việc thiết lập hệ thống gắn thẻ ID pallet - thậm chí là một số được đóng dấu đơn giản trên mỗi đơn vị - cho phép gắn hồ sơ bảo trì với từng pallet, giúp có thể sớm xác định các đơn vị bị lỗi cao và điều tra xem nguyên nhân có phải là lỗi sản xuất, trạm xử lý cụ thể hay một loại sản phẩm cụ thể đang được lưu trữ hay không.
Đội ngũ chuyên nghiệp của chúng tôi
Sẵn sàng hỗ trợ bạn.


 Nhà sản xuất kệ lưu trữ kho